Döküm bir parçanın dayanıklılığı tek bir özelliğe bağlı değildir; malzemenin bileşimi, mikroyapısı, dökümde oluşan kusurlar, tasarım, ısıl işlem, yüzey koruma ve çalışma koşulları birlikte belirleyicidir. Bu yazı, mühendislerin ve satın alma ekiplerinin döküm parça talep ederken göz önünde bulundurması gereken başlıca faktörleri sıralar.
Kimyasal bileşim ve mikroyapı
Dökme demirlerde karbon ve silisyum oranı, grafitin biçimini ve miktarını; mangan, fosfor ve kükürt gibi elementler ise matrisi ve kırılganlığı etkiler. Aynı sınıf adı altında bile dar bir bileşim aralığı tanımlamak, parçadan parçaya tutarlılığı sağlamanın ilk adımıdır.
Mikroyapı, dayanıklılığın doğrudan göstergesidir: lamel grafitli pik dökümde grafit boyutu ve dağılımı, sfero dökümde nodül sayısı ve biçimi, her iki malzemede de ferrit-perlit oranı mekanik davranışı değiştirir. Bu nedenle bileşim analizi ve metalografik inceleme, dayanıklılığı güvence altına alan temel kontrollerdir.
Bileşim kontrolü yalnızca sıvı metal aşamasında değil, hammadde seçiminde de başlar. Hurda kalitesindeki değişimler iz element düzeylerini etkileyebilir; bu nedenle şarj malzemesinin sınıflandırılması ve kaydı, dayanıklılığın tutarlılığını destekler.
Döküm kusurları
Dayanıklılık açısından kusurun türü kadar konumu da önemlidir: yüzeye yakın bir çekinti, aynı boyutta merkezdeki bir boşluktan daha tehlikeli olabilir ve yorulma yükü altında küçük bir süreksizlik bile çatlak başlangıcı olabilir. Bu yüzden kabul kriterleri kusurun boyutu kadar konumunu da tanımlamalıdır.
Kusur oranını azaltmak için model ve yolluk tasarımı, kalıp kumu kalitesi, döküm sıcaklığı ve döküm hızı birlikte yönetilir. Tek bir parametrenin iyileştirilmesi çoğu zaman yeterli olmaz; parametreler birbirini etkiler.
Parçanın iç yapısındaki süreksizlikler, aynı malzeme sınıfında bile kullanım ömrünü belirgin biçimde düşürebilir. Bu kusurların bir bölümü döküm simülasyonuyla kalıp ve yolluk tasarımı aşamasında öngörülebilir, bir bölümü ise üretimde kum, metalürjik ve boyutsal kontrollerle yakalanır. Yaygın kusurlar şunlardır:
- Çekinti boşlukları: katılaşma sırasında hacim küçülmesinin beslenememesinden oluşur.
- Gaz boşlukları: kalıp, maça veya sıvı metalden kaynaklanan gazların hapsolmasıyla oluşur.
- Kum ve cüruf kalıntıları: yüzeye yakın bölgelerde çatlak başlangıcı olabilir.
- Mikroyapı sapmaları: özellikle kalın kesitlerde soğuma hızı farkıyla ortaya çıkar.
Tasarım ve kesit geometrisi
Ani kesit değişimleri, keskin iç köşeler ve düzensiz et kalınlıkları hem gerilim yığılması hem de katılaşma sorunları yaratır. Köşelere yarıçap verilmesi, kesit geçişlerinin kademeli yapılması ve besleme yollarına uygun et dağılımı döküm parça ömrünü doğrudan etkiler.
Yorulma yükü altındaki parçalarda yüzey pürüzlülüğü de önemlidir; çentik etkisi yaratan döküm yüzeyi, işleme veya yüzey işlemiyle iyileştirilebilir. Tasarımın döküme uygunluğu, model ve kalıp çalışmasından önce değerlendirilmelidir.
Et kalınlığı farkları dökme demirlerde mikroyapıyı da değiştirir; ince kesitlerde hızlı soğuma sert ve kırılgan karbürlü bölgeler yaratabilirken, kalın kesitlerde yavaş soğuma kaba grafit yapısına yol açabilir. Tasarımcı ile dökümcü arasındaki erken görüşme bu riskleri azaltır.
Yorulma ömrü açısından yüzey durumu ve kalıntı gerilmeler de belirleyicidir; işlenmiş ve gerilimi giderilmiş yüzeyler, ham döküm yüzeye göre genellikle daha yüksek yorulma performansı gösterir.
Isıl işlem, yüzey koruma ve çalışma koşulları
Isıl işlem, matris yapısını değiştirerek dayanım, tokluk veya gerilme azaltma sağlar; hangi işlemin uygun olduğu malzemeye ve parçaya göre belirlenir. Yüzey koruma ise özellikle nemli, kimyasal veya dış ortamlarda korozyonu sınırlar; boya, kataforez ve emaye gibi kaplamalar farklı koruma düzeyleri sunar.
Son olarak çalışma koşulları belirleyicidir: yükün tipi (statik, darbe, yorulma), sıcaklık, aşındırıcı ortam ve beklenen ömür, malzeme ve proses seçimine baştan girdi olmalıdır. Aynı parça farklı ortamlarda farklı sürede dayanıklı kalabilir.
Isıl işlem uygulanan parçalarda işlem sonrası çarpılma ve ölçü değişimi de dikkate alınmalıdır; kritik yüzeylerin işlenmesi çoğunlukla ısıl işlemden sonraya bırakılır. Çalışma sıcaklığı da dökme demirlerde boyutsal kararlılığı ve dayanımı etkileyebilir; yüksek sıcaklıkta sürekli çalışan parçalarda uygun sınıfın belirlenmesi gerekir.
Sonuç: dayanıklılık zincirinin zayıf halkası
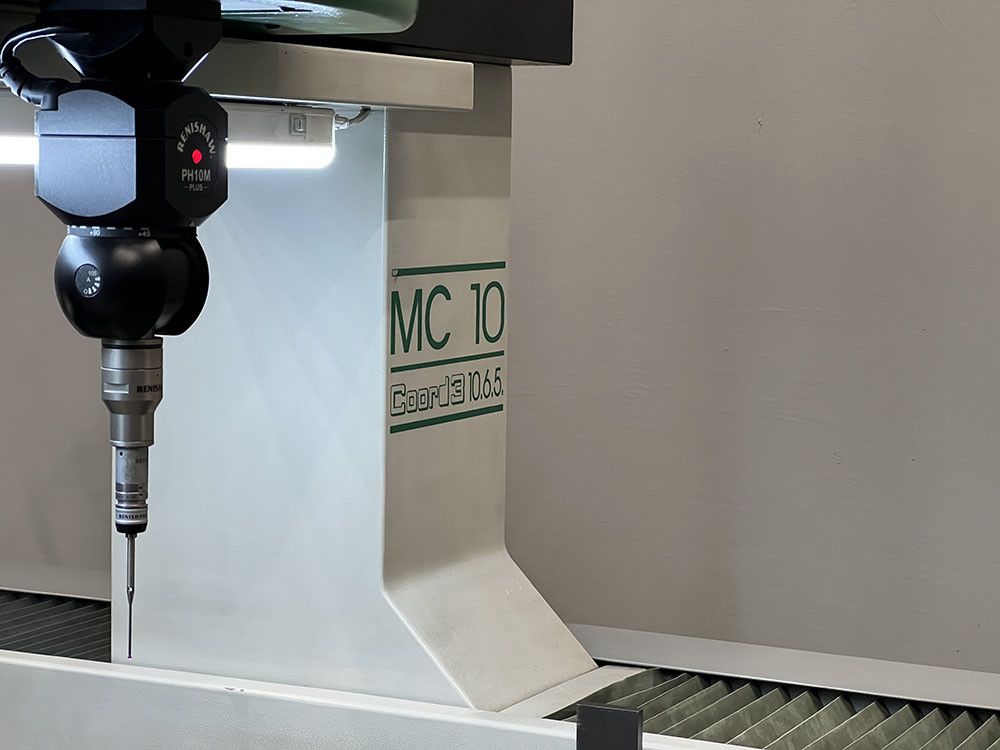
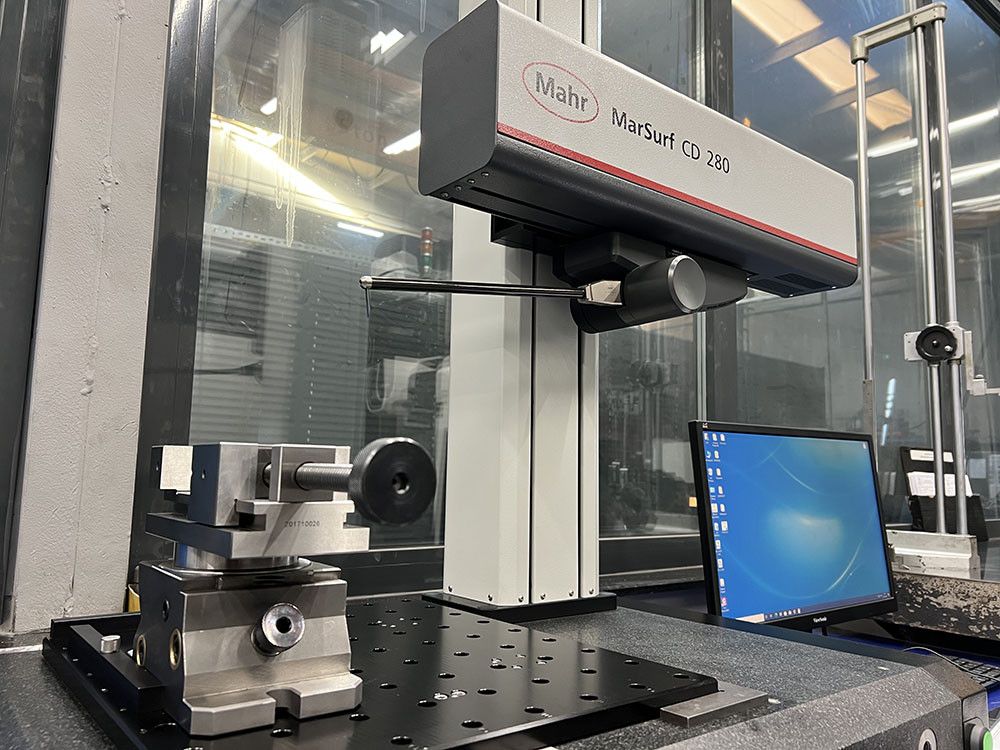
Döküm parçanın dayanıklılığı, malzeme seçiminden yüzey korumaya kadar zincirin her halkasına bağlıdır; zayıf halka belirlenmeden yapılan malzeme sınıfı artışı çoğu zaman sorunu çözmez. SYC'de döküm verimliliği için Magmasoft simülasyonu kullanılır, Kalite Kontrol bölümünde ise kum, metalürjik, metalografik ve boyutsal kontroller yapılır; parçanızın kapsamını teklif sürecinde ekibimizle netleştirebilirsiniz.