Döküm köklü bir üretim yöntemidir; ancak kullanılan araçlar ve malzemeler değişmektedir. Bu yazı, dökümde öne çıkan başlıca teknoloji eğilimlerini (simülasyon, malzeme sınıfları, kum baskı teknolojisi, süreç izleme ve sürdürülebilirlik) genel hatlarıyla ele alır. Sektörde yaygınlık düzeyi firmadan firmaya değişir; aşağıdakiler genel eğilimlerdir ve bir firmanın mevcut kapasitesini tarif etmez.
Döküm simülasyonunun yaygınlaşması
Döküm simülasyonu, sıvı metalin kalıbı doldurmasını ve katılaşmasını bilgisayar ortamında modelleyerek çekinti ve gaz boşluğu gibi risklerin yolluk ve besleyici tasarımı aşamasında görülmesini sağlar. MAGMASOFT gibi ticari yazılımlar bu amaçla kullanılır.
Eğilim, simülasyonun yalnızca sorunlu parçalarda değil, yeni model aşamasında rutin bir doğrulama adımı olarak kullanılması yönündedir. Deneme dökümü sayısını azaltması ve kusur riskini baştan görmeyi sağlaması beklenir; ancak sonuç, giriş verilerinin doğruluğuna bağlıdır.
Simülasyon sonuçlarının güvenilirliği, malzeme veri tabanının ve sınır koşullarının doğruluğuna bağlıdır. Bu nedenle üretim sonrası ölçümler (ör. iç yapı muayenesi ve boyutsal ölçüm) modeli doğrulamak için geri besleme olarak kullanılır. Kalıp doldurma analizi ise sıvı metalin türbülansını ve oksit oluşumunu da görünür kılar; bu, yolluk tasarımının iyileştirilmesine olanak verir.
Yüksek dayanımlı demir sınıfları ve ısıl işlem
Sfero dökümde dayanım ile süneklik arasındaki dengeyi iyileştiren sınıflar standartlaşmaktadır. EN 1563'ün güncel sürümünde silisyumla katı çözelti sertleştirilmiş ferritik sınıflar da yer almaktadır; östemperlenmiş sfero döküm (ADI, EN 1564) ise yüksek dayanım ve yorulma direnci gereken uygulamalarda değerlendirilir.
Bu sınıfların bir uygulamaya uygunluğu, parça geometrisi ve proses kabiliyetine bağlıdır; müşteri şartnamesi ve ilgili standart esas alınmalıdır.
Yüksek dayanımlı sınıfların kullanımı çoğu zaman duvar kalınlığını azaltarak parça ağırlığını düşürme hedefiyle gündeme gelir. Ancak kesit inceldikçe döküm kusuru riski de değiştiği için sonuç, simülasyon ve kalite kontrolle birlikte değerlendirilmelidir.
Östemperleme gibi ısıl işlemler ek proses adımı ve ekipman gerektirir; bu nedenle maliyet-fayda hesabı parça bazında yapılmalıdır.
Üretim sürecinde dijitalleşme ve izlenebilirlik
Kum baskı teknolojisi (3D baskı ile kalıp ve maça üretimi), prototip ve karmaşık maça geometrilerinde kullanılmaktadır; seri üretimde yaygınlığı ise parçaya göre değişir. Süreç tarafında spektrometre ve termal analiz verilerinin kayıt altına alınması, her partinin geriye doğru izlenebilir olmasını kolaylaştırır.
Bu verilerin analizi için yapay zeka veya makine öğrenmesi yöntemleri araştırılmakta ve bazı tesislerde denenmektedir. Dayanıklılığa katkısı, veri kalitesine ve sürecin öngörülebilirliğine bağlıdır; her uygulamada ölçülmüş bir iyileşme olduğu söylenemez.
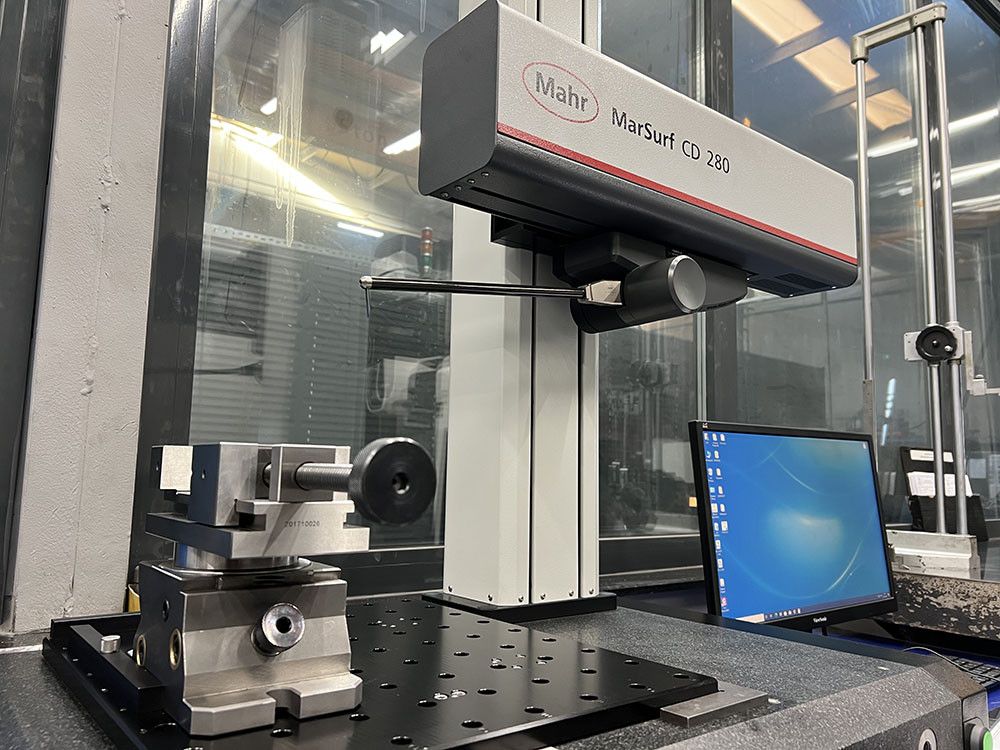
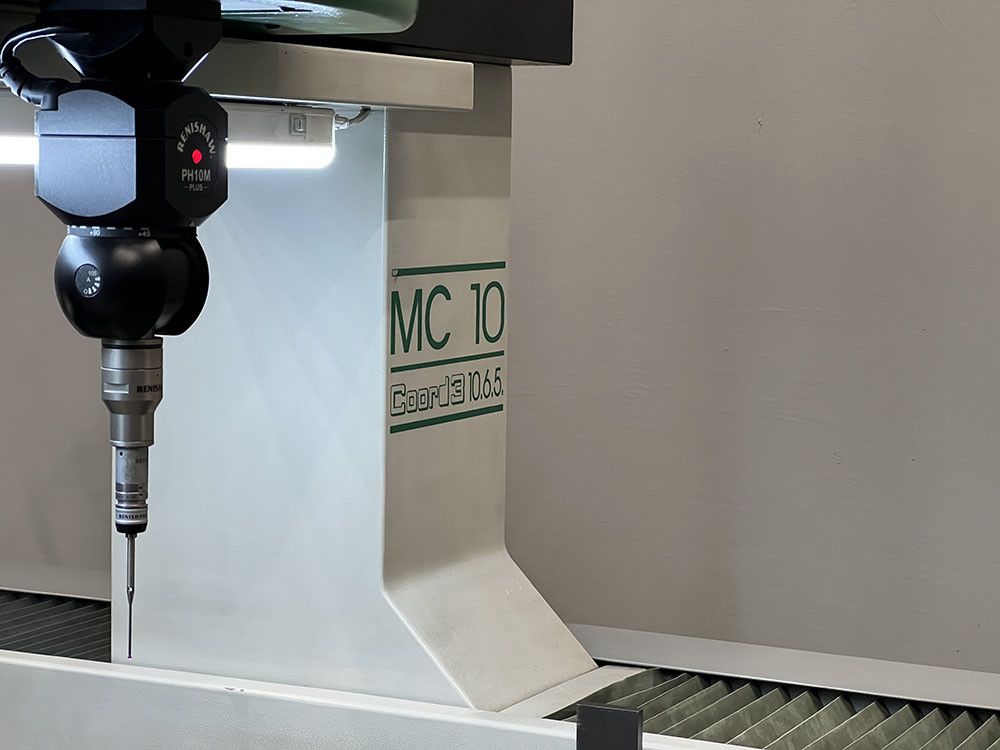
Kalite tarafında koordinat ölçümü ve dijital ölçüm raporları, tolerans takibini ve geriye dönük analizi kolaylaştırır. Ölçüm verisinin döküm parametreleriyle ilişkilendirilmesi sapmaların kök neden analizini hızlandırabilir; ancak bunun için verinin düzenli ve parçaya bağlı kaydedilmesi gerekir. Bu eğilimlerin tamamı her tesis için aynı ölçüde uygun değildir; parça karması, seri büyüklüğü ve müşteri gereksinimleri belirleyicidir.
Sürdürülebilirlik ve kaynak verimliliği
Demir döküm, hurda demirin hammadde olarak kullanılabilmesi nedeniyle geri dönüşüm açısından avantaj sunar. Eğilim, enerji tüketiminin izlenmesi, kum geri kazanımı ve atık miktarının azaltılması yönündedir; AB düzenlemeleri ve müşteri sürdürülebilirlik beklentileri bu başlıkları gündemde tutar.
Dayanıklılık açısından bakıldığında, daha uzun ömürlü ve hafifletilmiş tasarımlar da kaynak kullanımını azaltır. Kusur oranının düşmesi ise doğrudan hurda ve yeniden üretim kaybını azaltır; bu da simülasyon ve kalite kontrolün sürdürülebilirlikle ilişkisini gösterir.
Malzeme verimliliği, hafifletilmiş tasarımların yanı sıra besleyici ve yolluk tasarımının iyileştirilmesiyle de ilgilidir; döküm veriminin artması aynı parça için ergitilen metal miktarını azaltır. Atık ısı geri kazanımı ve enerji verimli ergitme ekipmanları da sektörde tartışılan başlıklar arasındadır; yatırım kararı tesise özgüdür.
Sürdürülebilirlik raporlaması talepleri arttıkça tedarikçilerden enerji ve emisyon verisi istenmesi yaygınlaşmaktadır; verinin hangi sınırlarla toplandığı baştan netleştirilmelidir.
Sonuç: eğilimler parçanıza uygun mu?
Dökümde yenilik, tek bir teknolojiden değil; simülasyon, malzeme, süreç kontrolü ve izlenebilirliğin birlikte gelişmesinden doğar. Yeni yöntemlerin her parça için uygun olmadığı unutulmamalıdır.
SYC'nin döküm simülasyonu ve kalite kontrol hizmetleri için ilgili hizmet sayfalarına bakabilir, parçanıza özgü gereksinimleri teklif veya teknik soru formuyla iletebilirsiniz.