Qualitätskontrolle bei Sphäroguss besteht nicht darin, das fertige Teil nachträglich zu messen; sie ist die Summe der Kontrollen, die vom Schmelzen bis zum Versand in jeder Stufe dokumentiert werden. Dieser Beitrag fasst die wichtigsten Kontrollarten bei Gussteilen aus Sphäroguss, die zugehörigen Normen und die Abnahmebedingungen zusammen, die der Einkauf festlegen sollte.
Warum wird die Qualität über den gesamten Prozess überwacht?
Das mechanische Verhalten von Sphäroguss hängt davon ab, ob der Graphit seine Kugelform behält. Die Wirkung der Nodularisierung lässt in der Schmelze mit der Zeit nach, und Schwefel- und Sauerstoffgehalte können die Graphitform stören; ein Fehler zeigt sich daher oft nicht erst am fertigen Teil, sondern ist in den Chargen- und Behandlungsunterlagen zu suchen.
Zu den häufigen Fehlergruppen gehören Lunker, Gasporen, Sand- und Schlackeneinschlüsse, gestörte Graphitformen und Maßabweichungen. Jede wird durch eine andere Kontrolle erfasst; ein einzelner Test gilt deshalb nicht als ausreichend.
Der Prüfplan richtet sich nach der Funktion des Teils. Bei einem druckführenden Gehäuse stehen Dichtheit und Prüfung des inneren Gefüges im Vordergrund, bei einem hochpräzisen Anschlussteil die Maßgenauigkeit. Je früher der Plan geschrieben wird, desto richtiger werden Messpunkte und Probenentnahmeort gewählt.
Die wichtigsten Kontrollarten
Die Kontrollarten ergänzen sich: Das Spektrometer prüft die Zusammensetzung, das Mikroskop das Gefüge, der Zugversuch den mechanischen Wert und das Messgerät die Geometrie. Ein positives Ergebnis einer Kontrolle ersetzt deshalb die anderen nicht.
Die bei Sphäroguss eingesetzten Kontrollen lassen sich im Allgemeinen in folgende Bereiche gliedern:
- Chemische Zusammensetzung: Mit spektrometrischer Analyse werden die Gehalte an Kohlenstoff, Silizium, Mangan, Phosphor, Schwefel und Magnesium überwacht.
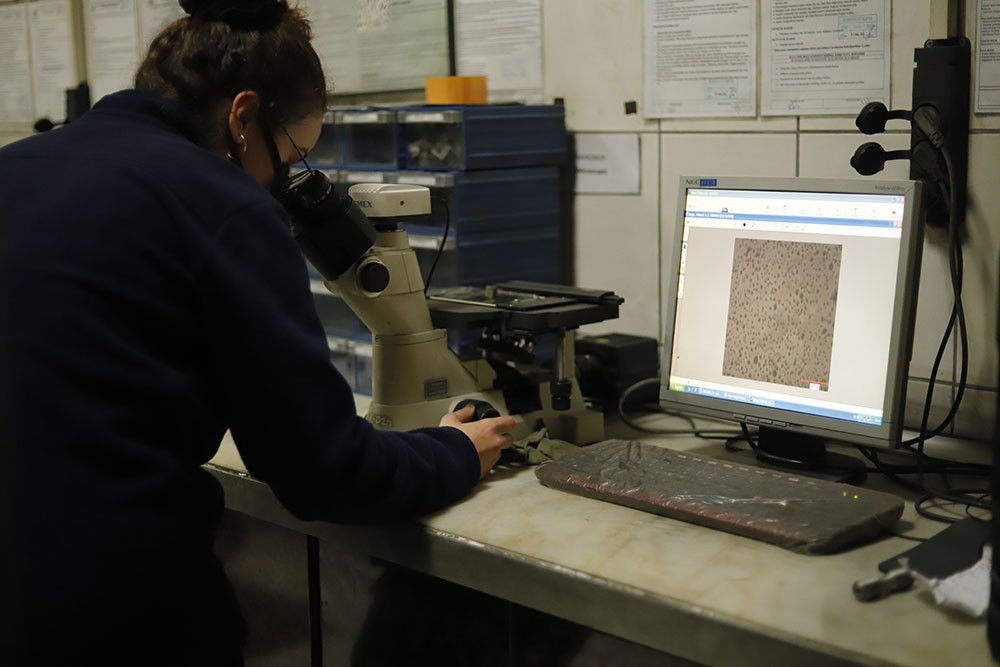
- Metallografische Untersuchung: Unter dem Mikroskop werden Nodulform, Noduldichte und Matrix (Anteil von Ferrit und Perlit) bewertet; für die Graphitklassifizierung wird DIN EN ISO 945-1 herangezogen.
- Mechanische Prüfungen: Der Zugversuch erfolgt nach DIN EN ISO 6892-1, die Brinell-Härteprüfung nach DIN EN ISO 6506-1; die Probenart (getrennt gegossen, angegossen oder dem Teil entnommen) wird im Rahmen von DIN EN 1563 und in Abstimmung mit dem Kunden festgelegt.
- Formsandkontrolle: Eigenschaften wie Feuchtigkeit, Festigkeit, Durchlässigkeit und Kornverteilung beeinflussen die Formqualität unmittelbar.
- Maßprüfung: Mit Koordinatenmessgerät und Handmessmitteln werden die Zeichnungstoleranzen überprüft; für Gusstoleranzen ist ISO 8062-3 die Bezugsquelle.
- Prüfung von Oberfläche und innerem Gefüge: Je nach Anforderung des Teils können Sichtprüfung, Dichtheitsprüfung, Eindringprüfung, Magnetpulverprüfung oder Ultraschallprüfung zum Einsatz kommen.
Aufzeichnung, Rückverfolgbarkeit und Dokumentation
Kontrollergebnisse haben nur dann Wert, wenn bekannt ist, zu welchem Teil sie gehören. Chargen- oder Schmelzennummer, Zusammensetzungsergebnisse und Prüfunterlagen werden daher dem Teil zugeordnet. Bei einer Reklamation oder Abweichung ermöglicht die Rückverfolgbarkeit eine Ursachenanalyse.
Die Art des Prüfzeugnisses für den Kunden wird durch EN 10204 festgelegt. Ein Zeugnis 3.1 ist beispielsweise ein Prüfzeugnis, das von einem vom Fertigungsbereich unabhängigen, bevollmächtigten Vertreter des Herstellers bestätigt wird; ein Zeugnis 3.2 enthält zusätzlich die Bestätigung des Vertreters des Bestellers oder einer vom Besteller beauftragten unabhängigen Stelle. Welches Zeugnis erforderlich ist, sollte bei der Bestellung schriftlich festgelegt werden.
Auch die Korrekturmaßnahme gehört zu dieser Kette. Wird eine Maß- oder Gefügeabweichung festgestellt, ermittelt man anhand der Aufzeichnungen, in welcher Stufe das Problem entstanden ist (Schmelzen, Nodularisierung, Form, Abkühlung, Bearbeitung), und trifft Maßnahmen, die eine Wiederholung verhindern. Das Teilen von Abweichungs- und Korrekturinformationen mit dem Kunden macht den Prozess transparent.
Was der Einkauf festlegen sollte
Je klarer die Abnahmebedingungen schon im Angebot definiert sind, desto weniger Interpretationsspielraum bleibt bei der Abnahmeprüfung. Unklare Kriterien sind häufig die Ursache von Meinungsverschiedenheiten nach der Lieferung.
Der Umfang der Qualitätskontrolle wird meist in der Bestellspezifikation festgelegt. Wenn folgende Angaben vor dem Angebot geklärt sind, werden Kosten und Lieferzeit besser planbar:
- Werkstoffklasse und zugehörige Norm (zum Beispiel eine Klasse nach DIN EN 1563).
- Probenart und Prüfhäufigkeit für Zug- und Härteprüfung.
- Abnahmekriterien für das Gefüge (Nodularität, Matrix).
- Kritische Maße, Toleranzklasse und Bedarf an einem Messbericht.
- Erforderliche Art des Prüfzeugnisses und zusätzliche Anforderungen an die zerstörungsfreie Prüfung.
Fazit: Wie werden Abnahmebedingungen von Anfang an festgelegt?
Bei Sphäroguss wird die Qualität abgesichert, indem Zusammensetzung, Gefüge, mechanischer Wert, Sand, Maße und Dokumentation gemeinsam überwacht werden. Werden die Abnahmebedingungen von Anfang an schriftlich festgelegt, verringert das die Unsicherheit bei der Lieferung.
Abnahmekriterien und Berichtserwartungen für Ihr Teil können Sie über das Formular für technische Fragen übermitteln; der Prüfumfang wird bei der Angebotserstellung mit dem SYC-Team Qualitätssicherung geklärt.